jueves, 25 de marzo de 2010

Metal-Oxide-Semiconductor High-Electron Mobility Transistors

in recent years, III-V nitride-based materials have arouse many interests due to their high electron mobility, direct energy bandgap, better thermal stability and chemical stability. They are used widely in electronic and optoelectronic devices, such as high-electron mobility field-effect transistors (HEMTs), metal-oxide-semiconductors high-electron mobility field-effect transistors (MOS-HEMTs), light-emitting diodes (LEDs), photodetectors (PDs), and laser diodes (LDs).

Comparing GaN-based HEMTs with GaN-based MOS-HEMTs, the latter has better performances in high-power and high-frequency applications in microwave systems and communication systems because they have small gate leakage current, large breakdown voltage, and large gate-voltage-swing (GVS). There are many dielectrics have been used for GaN-based MOS-HEMTs. However, these insulators deposited externally and not similar to growing SiO2 on Si wafer using wet oxidation or thermal oxidation method. According to the reasons mentioned above, oxidize semiconductors directly to form insulators for MOS devices is an important issue.

A photoelectrochemical (PEC) oxidation method was used to oxidize GaN and AlGaN successfully. The interface-state density of GaN MOS diodes and AlGaN MOS diodes with gate insulators grown using PEC oxidation method was 2.53×1011cm–2eV–1 and 5.1×1011cm–2eV–1, respectively. The forward breakdown field and reverse breakdown filed were larger than 2.2MV/cm and 5.8MV/cm, respectively. Those results show that PEC oxidation method can be a promising method to grow oxide layer for GaN-based MOS devices. In this study, the PEC oxidation method was used to oxidize AlGaN directly to form gate insulators for AlGaN/GaN MOS-HEMTs.

Figure 1 shows the schematic configuration of HEMTs structures used in this study, Figure 1. The schematic configuration of AlGaN/GaN MOS-HEMTs.consisted of a 20 nm AlN nucleation layer, a 1.5 μm carbon-doped GaN buffer layer, a 0.3 μm GaN layer and an 100 nm AlGaN layer on sapphire substrate, grwon using molecular-beam epitaxy (MBE) system. This structure has sheet carrier concentration of 6.93×1012 cm–2 and Hall mobility of 1240 cm2/Vs.
Ni/Au (50/600 nm) metal mask and reactive ion etching system were used to define mesa patterns. Then, SiO2 (450 nm) were deposited to flatten surface and avoid breaking gate pads using a plasma-enhanced chemical vapor deposition (PECVD) system. A surface (NH4)2Sx-treatment was used to remove native oxide layer on AlGaN surface before depositing Ti/Al/Pt/Au (25/100/50/200 nm) to form ohmic metals. The ohmic properties were performed at 850˚C in N2 ambient for 2 mins using a rapid thermal annealing system and can be maintained after annealing at 750˚C in N2 ambient for 10 hrs. To grow gate insulators, the PEC oxidation method was used in this experiment. An He-Cd laser with a wavelength of 325 nm and H3PO4 chemical solutions with PH value of 3.5 were used in PEC process. The growth rate and thickness of as-grown oxide films was 10 nm/min and 65 nm, respectively. As the oxide films were grown, the thickness of AlGaN layer decreased minutely and the thickness of the remainder AlGaN layer was 83.8 nm. However, it was difficult to use as-grown oxide films in device process because they dissolved easily in developer, acid solutions and alkaloid solutions. After annealed the oxidized AlGaN films at 700˚C in O2 ambient for 2 hrs, the annealed oxide films exhibited β-Ga2O3 and α-Al2O3 crystalline phases and can not be dissolved easily in developer, acid solutions and alkaloid solutions. The thickness of the annealed oxide films was 45 nm. Finally, Ti/Au (10/250 nm) were deposited on defined gate pad regions with gate length and gate width of 3 μm and 300 μm, respectively.
DC characteristics of AlGaN/GaN MOS-HEMTs were measured at room temperature using an HP 4145B semiconductor parameter analyzer. Figure 2 shows the output characteristics of resultant MOS-HEMTs with 45-nm-thick gate insulators. The MOS-HEMTs fabricated in this study are normally-on devices. When the gate-source bias decreased, the depletion regions extended and the drain-source current decreased. It can be seen that the drain-source current became almost zero when the VGS=–5 V. This phenomenon means the MOS-HEMTs cut-off at VGS=–5 V and the threshold voltage is –5 V. The drain-source current in saturation region (IDSS) at VGS=0 V is 200 mA/mm. Figure 3 shows the extrinsic transconductance (gm) as a function of gate-source voltage at VDS=10 V. This parameter means the ability of the gate-source voltage control the drain-source current. The maximum gm value of 50 mS/mm obtained at VGS=–2.09 V. To analyze the function of the annealed oxide films grown using PEC oxidation method, the gate-source current as a function of gate-source voltage was measured at room temperature using an HP 4145B semiconductor parameter analyzer. At VGS=–10 V and VGS=10 V, the gate leakage current was only 2 pA and 50 pA, respectively.
The PEC oxidation method can oxidize AlGaN successfully to form gate insulators for AlGaN/GaN MOS-HEMTs. The oxide films exhibited β-Ga2O3 and α-Al2O3 crystalline phases and interface-state density of 5.1×1011cm–2eV–1 after annealed at 700˚C in O2 ambient for 2 hrs. The IDSS and gm(max) of AlGaN/GaN MOS-HEMTs was 200 mA/mm and 50 mS/mm, respectively. The gate-source leakage current was only 2 pA and 50 pA at VGS=–10 V and VGS=10 V. According to the DC performances measured in this work, PEC oxidation method can be a promising technique to fabricate high performance III-V nitride-based MOS-HEMTs in the integrated circuits in the future.
Fuente:http://images.google.co.ve/imgres?imgurl=http://research.ncku.edu.tw/re/articles/e/20080815/images/080617062054PDctjk.jpg&imgrefurl=http://research.ncku.edu.tw/re/articles/e/20080815/2.html&usg=__SL82MdB37_FbHy8RlbnPJBCKI48=&h=542&w=598&sz=35&hl=es&start=10&um=1&itbs=1&tbnid=e-PGCDTcMo66uM:&tbnh=122&tbnw=135&prev=/images%3Fq%3DParticularly%2Bon%2BSapphire.%2BMBE%2BBuffer%2BLayers%26um%3D1%26hl%3Des%26tbs%3Disch:1

Nombre: Franklin Quintero

Asignatura EES


domingo, 21 de marzo de 2010

El superconductor de alta temperatura más delgado: una capa monoatómica de un cuprato


Los cupratos están formados por capas alternas. ¿Cuántas capas planas son necesarias para observar la superconductividad? Sólo una. Un nuevo estudio experimental publicado en Science ha observado la superconductividad con una Tc de 32 K en una película “bicapa” con una sola capa metálica, dopada con zinc, LCZO, y una sola capa aislante, LCO. El dopado con zinc de toda la película de cuprato, elimina completamente la superconductividad. Cuando sólo se dopan ciertos planos, la temperatura crítica se reduce de 32 K a solo 18 K. Logvenov y sus colegas han dopado con zinc un solo plano de una “bicapa” y han observado que la Tc se mantiene en 32 K. Interpretan su experimento como que el origen de las superconductividad se encuentra en la capa monoatómica que hace de interface entre ambas capas de la bicapa, la metálica y la aislante. Han fabricado esta estructura utilizando la técnica de epitaxia por haces moleculares (MBE). El trabajo es un gran avance experimental que no sólo aporta gran información para los teóricos sino que además tendrá múltiples aplicaciones que requieren capas superconductoras ultradelgadas. El artículo técnico es G. Logvenov, A. Gozar, I. Bozovic, “High-Temperature Superconductivity in a Single Copper-Oxygen Plane,” Science 5953: 699-702, 30 October 2009. Se han hecho eco de este artículo en ”High-temperature superconductor goes super thin,” Physics Today, Nov 2, 2009.Estudiar si una sola capa de un cuprato puede ser superconductora es difícil porque una capa ultradelgada presenta defectos superficiales que reducen la temperatura crítica como la rugosidad superficial o la interdifusión de cationes con el substrato. En superconductores de la familia de los La-Sr-Cu-O, la temperatura crítica más alta observada en películas delgadas era de unos 10 K en películas formadas por 4 planos de óxido de cobre superconductores. En capas biatómicas de plomo se observó la superconductividad convencional (BCS) este año (“Superconductividad observada en capas biatómicas de plomo,” 7 Mayo 2009).

Descubrir el secreto de la superconductividad de alta temperatura crítica le quita el sueño a muchos investigadores. Un fenómeno polifacético del que cada día descubrimos nuevas caras. Los cupratos están formados por capas alternas (los pnicturos también). Muchos teóricos piensan que el origen de la superconductividad de alta Tc está en dicha estructura en capas planas. Han dopado una a una las capas de una película ultradelgada de cuprato para obtener la estructura de la figura: con 6 capas metálicas (LSCO), una capa aislante LCO, una metálica LCZO y 4 aislantes (LCO). La adición de zinc a una capa de óxido de cobre reduce la Tc en dicha capa a sólo 18 K (dopar todas las capas, la destruye). El nuevo estudio ha mostrado la estructura superconductora más delgada conocida, con una sola capa con un grosor de 3 celdas unidad de la estructura cristalina que es superconductora con una temperatura de transición de 32 K. Un trabajo espectacular y necesario desde que se descubrió que algunos pnicturos son superconductores tridimensionales, a diferencia de los cupratos y el resto de los pnicturos. Cada día el secreto de los superconductores de alta Tc está más próximo.

Fuente: http://francisthemulenews.wordpress.com/2009/11/03/el-superconductor-de-alta-temperatura-mas-delgado-una-capa-monoatomica-de-un-cuprato/
Nombre: Franklin Quintero
Asignatura EES


EPITAXIA DESDE LA FASE LÍQUIDA

Durante muchos años se han hecho investigaciones respecto a dispositivos semiconductores y sus comportamientos, los diversos procesos de crecimientos usados, pero el que nos interesa utilizar tiene varias ventajas frente a otros procesos de crecimiento y la más relevante es la calidad cristalográfica que se obtiene. 

El sistema a emplear es la Epitaxia desde la Fase Liquida (LPE). 

Este método de crecimiento actualmente se esta reivindicando puesto que varios laboratorios en el mundo han reportado crecimientos y la obtención de dispositivos optoelectrónicos en el rango del infrarrojo medio, con bastante éxito. Sin embargo, han soslayado estudios profundos en cuanto al crecimiento y caracterización de capas epitaxiales de aleaciones binarias, ternarias y cuaternarias obtenidas por esta técnica, y aun no ha quedado claro situaciones como la aparición del defecto nativo vacancia de Galio y Galio en sitio de Antimonio) defecto complejo que se comporta como impureza, principal responsable de la conductividad tipo p del Antimonuro de Galio, entre otras. En este método, la cristalización de las capas crecidas tiene lugar a partir de una solución saturada con un material semiconductor, en la que se utiliza un solvente previamente escogido. Para el crecimiento de capas epitaxiales semiconductoras de los grupos III-V y las soluciones sólidas que se obtienen ,con frecuencia se utiliza como solvente el G, In, Sb, y en algunos casos solventes neutrales como el Sn y Pb utilizar en calidad de solvente el Ga y el In. 

Estos elementos tienen temperaturas de fusión bajas, y además entran en la composición de las películas crecidas, por lo que la necesidad de introducir dopantes se reduce al mínimo. Tanto el Ga como el In tienen presión de vapor muy baja en el intervalo de temperatura que generalmente es utilizado en el proceso de crecimiento por el método de fase líquida. 

Además, estos dos elementos se pueden obtener muy puros y a las temperaturas usuales de crecimiento ni el Ga ni el In interaccionan con el grafito, material del cual están hechos generalmente los contenedores de las fases líquidas, cabe señalar que durante l proceso es necesario tener pendiente que todo sea de una forma cuidadosa para que el crecimiento se lleve de una forma exitosa, de lo contrario el experimento fallara, por ello hay que evitar a toda costa los contaminantes que puedan dañar nuestras muestras y nuestros reactivos más adelante describiré como es que se debe dar. 

Para llevar a cabo el proceso de epitaxia es necesario conocer el correspondiente diagrama de fase que determina la relación entre las composiciones de las fases líquida y sólida a diferentes temperaturas. 

Para los compuestos binarios III-V es característico el hecho de que a la composición de la fase sólida siempre le corresponde un 50% de átomos provenientes de cada grupo que forman el compuesto. Una fase sólida de composición constante a diferentes temperaturas puede encontrarse en estado de equilibrio con una fase líquida que represente una solución de un elemento del grupo V disuelto en un metal fundido del grupo III. 

Cuando esto sucede, la solubilidad del elemento del grupo V cambia con la temperatura; demás, a las temperaturas relativamente bajas que se utilizan en los crecimientos por fase líquida, las soluciones se encuentran bien homogenizadas, es decir, que la concentración el elemento del grupo V en la fase líquida es sólo de algunas unidades porcentuales. 

En el Centro de Investigación en Dispositivos Semiconductores se cuenta con un sistema de Epitaxia desde la fase Líquida en donde se llevan trabajos de tesis de doctorado y maestría. Actualmente se desarrollan diferentes proyectos de investigación para el crecimiento y caracterización e aleaciones semiconductoras ternarias AlxGal-xSb principalmente en la búsqueda de espesores nanométricos obtenidas a bajas temperaturas.

Fuente: http://www.cids.buap.mx/Infra/epitaxia/epitaxia.html
Nombre Franklin Quintero
Asignatura ESS

Epitaxia por haces moleculares

La epitaxia por haces moleculares es una técnica habitual en el crecimiento de heteroestructuras de semiconductores por la gran perfección cristalina que alcanza. Los haces moleculares inciden sobre un sustrato y diversas reacciones químicas ocasionan la deposición de monocapas sucesivas.


Epitaxia por haces moleculares

Mediante el adecuado control de las especies químicas de los haces se puede variar la composición de las capas epitaxiales. Los requerimientos técnicos son elevados pues se exige un perfecto control de la temperatura y vacío en la cámara de crecimiento. 


Cámara de crecimiento

Fuente: http://valbuena.fis.ucm.es/expint/html/dc/dc01/mbe.html
Nombre Franklin Quintero
Asignatura EES

Epitaxia de Feixe Molecular


la Epitaxia de Haces Moleculares es una tecnologia crítica e imprescindible porque es el primer paso esencial que permite la fabricación de diversos dispositivos electrónicos y optoelectrónicos basados en semiconductores compuestos. Los materiales crecidos por MBE se utilizan en la investigación de semiconductores compuestos tales como el arseniuro de galio, fosfuro de indio, nitruros, aleaciones de silicio (SiGe, SiC), diamante, y otros materiales avanzados (óxidos, metales, ferroeléctricos, superconductores, etc), mientras que las obleas crecidas epitaxialmente por MBE se utilizan en la fabricación masiva de dispositivos micro- y optoelectrónicos comerciales, tales como circuitos integrados IC para microondas (MESFETs , PHEMTs and HBTs), o laseres bombeados y dispositivos VCSEL utilizados en las redes de fibra óptica.

Los dispositivos basados en semiconductores compuestos disponen de algunas prestaciones clave, incluyendo su capacidad de funcionar a altas frecuencias con muy bajo consumo de potencia, al mismo tiempo que generan menos ruido electrónico y menos distorsión que los productos basados en silicio. La tecnologia MBE es la preferida para muchos semiconductores compuestos utilizados en una creciente variedad de aplicaciones de alta tecnologia para comunicaciones inalámbricas y via satélite, redes de fibra óptica de gran velocidad, computadores, sistemas de defensa, y electrónica de consumo tales como adaptadores para servicios Internet y para reproductores de disco óptico (DVD, Blue Ray).


Obleas epitaxiadas y aplicaciones

Productos

Riber diseña, desarrolla, fabrica y comercializa un amplio rango de equipos de proceso MBE y productos relacionados tanto para la investigación de materiales semiconductores compuestos como en la producción masiva de obleas epitaxiadas. Riber también propone máquinas UHVCVD para la deposición CVD (chemical vapor deposition) en ultra alto vacío para I/D en técnicas de crecimiento epitaxial aplicadas a la fabricación de semiconductores compuestos basados en germanio-silicio.

Además de los sistemas MBE, se dispone de un amplio rango de componentes relacionados con la técnica MBE. Esto incluye células de efusión, "valved crackers", sistemas de control de flujo de gas e inyectores "valved", controladores de proceso así como componentes UHV tales bridas para sistemas de fuentes MBE, calefactores de sustrato, obturadores de flujo del haz, paneles criogénicos.

Servicios
Durante 25 years, Riber ha instalado mas de 450 sistemas mundialmente. El centro Customer Service proporciona un rápido servicio postventa y servicio de actualización para esta base de equipos instalados, estando soportado por 28 centros regionales de atención al cliente. Todos los centros incorporan personal experto en MBE y mantienen en stock piezas de repuesto. Riber ofrece soporte adicional a través de su propio Applications Laboratory, que está dedicado a la cualificación de componentes y accesorios MBE.
También se proporciona formación y soporte sobre crecimiento a los usuarios bajo la supervisión de licenciados altamente cualificados. Hoy en día Riber está jugando un papel destacado liderando el desarrollo y la promoción de la tecnología MBE a través de colaboraciones y proyectos I/D conjuntos con importantes socios a nivel mundial.

Fuente:http://www.semiconductor-today.com/news_items/2009/NOV/MIEUNI_271109.htm
Nombre Franklin Quintero
Asignatura EES

MOVPE

MOVPE es el desafío más crítico en términos de gestión de gases de escape. La combinación de caudales del orden de litros por minuto de AsH3 y PH3, el predominio del hidrógeno y la alta deposición de fósforo blanco autoinflamable en las líneas de efluentes no es superada por ningún otro proceso utilizado en fábricas de semiconductores de silicio o compuestos

MOVPE
Características y ventajas
El reto especial que representa la aplicación de MOVPE se refleja en varias características exclusivas de la línea de productos absorbentes en lecho seco “CLEANSORB” de CS CLEAN SYSTEMS:
  • Todas las conexiones de gas están dentro de un módulo con extracción de aire
  • Todas las tuberías son de acero inoxidable
  • El sistema sigue funcionando durante cortes de energía
  • Detector de gas de referencia
  • Monitor de temperatura de matriz IR
  • Reoxidación (pasivación) de la columna absorbente
  • Miniabsorbente de derivación
  • Válvula de derivación automática
  • Enfriamiento forzado por columna de N2 ante sobrecalentamiento
  • Válvulas de entrada y salida que aíslan del proceso

Fuente: http://www.cscleansystems.com/applications_movpe.html?setlang=es-es&PHPSESSID=99c3abb1ccfb1a89f3142df0ceb5c17c
Nombre Franklin Quintero
Asignatura EES

Thickening aluminum nitride layers on sapphire substrates


Japan’s Mie University has been investigating various ways to deposit thick layers of aluminum nitride (AlN) on sapphire substrates using hydride vapor phase epitaxy (HVPE) [Jiejun Wu et al, Appl. Phys. Express, vol.2, p.111004, 2009].
The research group believes AlN is promising as the basis for ultraviolet (UV) LEDs and high-electron-mobility transistors (HEMTs). UV radiation has important medical applications and, in combination with suitable phosphors, could be used as the driver of white-light modules. 
However, thick AlN layers are difficult to grow with the high quality that is needed for such applications. In the x-ray diffraction characterization of such layers, some peaks can have full-width at half maximum (FWHM) values of ~1000arcsec, indicating poor quality. 
In fact, the large FWHMs in AlN layers seem to arise from edge-type threading dislocations (TDs), as indicated by the asymmetric (10.2) and (10.0) planes giving rise to broad reflection peaks, while symmetric ones such as (00.2) can be as small as 100arcsec. Edge TDs have a far bigger impact on device performance compared with screw TDs.
Epitaxial lateral over-growth and related techniques have been used to decrease densities of TDs in both GaN and AlN layers. However, these techniques are complex and expensive. The Mie group therefore wants to develop simple methods for growing thick AlN layers.
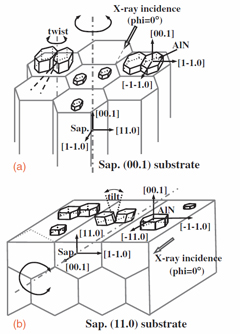
As a preliminary to this, the researchers sought to understand the reasons for the dislocations. First, growing c-plane AlN on c-plane sapphire allows the initial islands of AlN crystal material to be twisted relative to each other. When these islands coalesce, edge TDs can occur (Figure 1, top). 
Growing c-plane AlN on a-plane sapphire (making the two c-axes perpendicular) reduces this twisting effect (Figure 1, bottom). While the tendency for neighboring AlN islands to have different out-of-plane tilts is increased, this can be controlled with suitable optimization of growth temperature and III/V element ratios.
Figure 1 (above): Schematics of twist and tilt variations between AlN islands grown on c-plane (a) and a-plane (b) sapphire.
The researchers also comment that a-plane sapphire has a smaller lattice mismatch with AlN and that easy cleavage along the r-plane would be convenient for the construction of laser diode facets.
The researchers used HVPE at low pressure (5kPa) to grow c-plane AlN on c-plane (00.1) and on a-plane (11.0) sapphire. The material sources were ammonia (NH3), Al and hydrogen chloride (HCl). The sapphire surface was prepared with a thermal clean in hydrogen for 10 minutes at 1150°C. The AlN was grown at 1350-1550°C. No buffers or interlayers were used. Optimized conditions for AlN growth varied for the different sapphire orientations: for (00.1)/c-plane sapphire, 1400°C with a V/III ratio of 200; for (11.0)/a-plane, 1500°C with the V/III ratio set at 600.
The resulting XRD measurements suggest a lower edge-type TD density for the a-plane sapphire growth, although the screw TD density increased somewhat. In particular, the asymmetric (10.2) and (10.0) peaks had FWHMs of 487 and 636arcsec, respectively, for the a-plane sapphire grown sample, while the c-plane sample recorded 752 and 927arcsec, respectively. The symmetric (00.2) reflection was 312arcsec for the a-plane sample, but only 176arcsec for the c-plane sample.
From these figures, the Mie group derives a rough estimate for edge and screw TD densities of 2.7x10⁸ and 2.6x10⁷/cm2, respectively, for the a-plane sample, and 5.8x10⁸ and 8.1x10⁶/cm2, respectively, for the c-plane sample. It was also found that the window for off-optimum growth while maintaining reasonable crystal structure was wider for the a-plane compared with c-plane growth.
The researchers also studied cracking effects in the AlN layer. They were able to maintain crack-free AlN growth on a-plane sapphire beyond 3.6μm thickness (Figure 2), while cracks appeared in material grown on c-plane sapphire at 1.8μm. Cracking did occur on a-plane sapphire with a 4μm-thick AlN layer, but the density of cracks (25.5/cm) was a factor of five lower than that for the 1.8μm layer on c-plane sapphire (145.9/cm).


Figure 2: Optical microscope images of AlN grown on a-plane sapphire: crack-free 3.6μm layer (a), and cracking in a slightly thicker 4μm layer (b). On c-plane sapphire, a relatively thin 1.8μm layer exhibits cracks (c).
The a-plane sapphire sample showed cracks in only one direction, which the Mie researchers explain in terms of the larger thermal expansion coefficient of sapphire parallel to the c-axis, compared with the perpendicular direction.

Fuente: http://www.semiconductor-today.com/news_items/2009/NOV/MIEUNI_271109.htm
Nombre Franklin Quintero
Asignatura EES